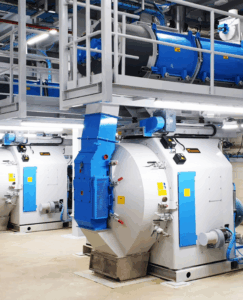
En una prensa granuladora, la matriz y los rodillos no se desgastan por separado: trabajan como un conjunto. Cuando uno de los dos pierde el perfil o la geometría, el otro lo paga. Un rodillo gastado obliga a cerrar el ajuste y castiga la matriz; una matriz irregular desgasta los rodillos de forma desigual.
Por eso, para alargar la vida útil de matrices y rodillos hay que cuidar el conjunto, no una sola pieza. Si buscas consejos específicos para cada pieza, los tienes en los artículos sobre la vida útil de una matriz de peletización y sobre cuándo hay que sustituir o recuperar los rodillos.
Por qué la matriz y los rodillos se desgastan juntos
Entre el rodillo y la matriz se forma una capa de producto. El rodillo la comprime y la empuja hacia los agujeros. En condiciones normales, el desgaste no viene del contacto entre metales, sino del flujo continuo del producto sobre la superficie de trabajo. Cuanto más abrasivo es el producto y más irregular el reparto, más rápido se gastan las dos piezas.
El problema llega cuando se rompe el equilibrio. Si la capa es demasiado fina, hay rozamiento de metal con metal. Si es demasiado gruesa o irregular, el rodillo patina y la prensa pierde capacidad. Entonces es tentador cerrar más los rodillos, pero cerrarlos para compensar la pérdida de capacidad aplasta la entrada de los agujeros y acelera el desgaste de la matriz.
10 claves para alargar la vida útil de matrices y rodillos
1. Monta el conjunto con cuidado desde el primer día
Una matriz mal asentada trabaja descentrada y se desgasta de forma irregular desde el primer minuto. Antes de montarla, limpia bien los alojamientos y las superficies de contacto, y aprieta los tornillos de forma simétrica y por parejas, con el par que indica el fabricante. Comprueba también que el conjunto gira sin holguras y que los rodillos quedan alineados con la pista de la matriz.
2. Combina piezas en un estado similar
Montar una matriz nueva con rodillos muy gastados, o al revés, es una de las formas más rápidas de acortar la vida de la pieza nueva: la pieza desgastada le transmite su perfil irregular. Cuando estrenes una matriz, aprovecha para revisar a fondo los rodillos y, si hace falta, renovar sus camisas.
3. Haz un rodaje progresivo de la matriz nueva
Una matriz nueva tiene los agujeros más ásperos y ofrece más resistencia. Arrancarla directamente a plena carga puede provocar obturaciones y sobreesfuerzos. Es mejor hacer el rodaje con una mezcla suave y grasa, a carga baja, e ir subiendo de forma progresiva hasta que los agujeros queden pulidos y la producción se estabilice. El procedimiento concreto depende del fabricante y del producto.
4. Ajusta la holgura y revísala a menudo
La distancia entre rodillo y matriz es el ajuste que más influye en la duración de ambas piezas. El rodillo debe quedar a ras de la matriz, de modo que casi la roce al girar, pero sin presionarla.
- Demasiado cerrada: contacto metálico y riesgo de romper la matriz.
- Demasiado abierta: el producto no se compacta bien y el rodillo patina.
Como el desgaste modifica esta distancia, hay que revisarla periódicamente, no solo cuando la prensa ya rinde menos.
5. Reparte el producto de forma uniforme
Si un rodillo recibe más producto que el otro, se gasta antes y deja una pista irregular en la matriz. Los rascadores o cuchillas de alimentación deben estar en buen estado y bien orientados para que el producto llegue repartido a todo el ancho de trabajo. Un consumo eléctrico estable de la prensa es un buen indicador de que la alimentación es regular.
6. Controla el acondicionamiento y la abrasividad del producto
Un producto bien acondicionado, con la humedad y la temperatura adecuadas, es más plástico, fluye mejor por los agujeros y es menos abrasivo. Si la fórmula lleva materias primas especialmente abrasivas, como minerales o salvado, vale la pena valorar matrices y rodillos con tratamientos superficiales más resistentes. Cada cambio importante de fórmula es un buen momento para revisar si el conjunto sigue siendo el adecuado.
7. Para y guarda la matriz correctamente
Parar la prensa con producto acondicionado dentro de los agujeros es una de las causas más habituales de obturación: el producto se seca y se endurece. Antes de una parada, vacía la matriz haciendo pasar una mezcla grasa y no corrosiva, que proteja los agujeros y facilite el siguiente arranque. Las matrices de recambio deben guardarse limpias, secas y protegidas del óxido.
8. Cuida los rodamientos y protege la prensa de los cuerpos extraños
Un rodamiento de rodillo mal engrasado se calienta y acaba frenando el rodillo, que arrastra el producto en lugar de comprimirlo y se desgasta de forma plana. Engrasa según el plan del fabricante y evita que la grasa se contamine con producto. Además, imanes y cribas antes de la prensa evitan que piezas metálicas o piedras lleguen a la cámara de prensado: un solo impacto puede marcar la matriz y los rodillos a la vez.
9. Evita las sobrecargas y los arranques bruscos
No solo la matriz nueva necesita un arranque suave. Poner la prensa a plena carga de golpe, o alimentarla más de lo que admite, provoca picos de presión que pueden obturar la matriz o fisurarla. Arranca siempre de forma progresiva, sube la alimentación poco a poco y vigila que el consumo de la prensa no supere el valor habitual de trabajo.
10. Inspecciona el conjunto a intervalos fijos
Muchas averías de matrices y rodillos se ven venir. En cada parada programada, revisa la superficie interior de la matriz y el estado de los rodillos: metal incrustado en los agujeros, cráteres de impacto, agujeros obturados o pistas con un desgaste desigual. Vigila también las vibraciones y los ruidos de la prensa. Detectarlo a tiempo permite planificar la intervención en lugar de sufrir una parada.
Lleva un registro de cada matriz y cada juego de rodillos
Sin datos, es difícil saber si una matriz dura poco o lo que le corresponde. Un registro por pieza permite comparar, detectar desviaciones y planificar el cambio antes de que llegue la parada. Es la base de cualquier mantenimiento industrial preventivo bien hecho. Como mínimo, anota:
- Fecha de montaje y producto fabricado.
- Horas de trabajo o toneladas producidas.
- Ajustes de holgura y cambios de camisas de los rodillos.
- Consumo eléctrico, durabilidad del pellet y obturaciones.
- Estado de la superficie de trabajo en cada revisión.
Recuperar antes de sustituir
No siempre hay que cambiar las piezas. Cuando el desgaste lo permite, una matriz se puede recuperar renovando la superficie de trabajo y la entrada de los agujeros, y los rodillos se pueden recuperar cambiando su camisa. El límite lo marca el fabricante: si la superficie ya no tiene suficiente grosor, la opción segura es sustituirla. Lo valoramos en la visita técnica y, cuando hay que fabricar o adaptar alguna pieza, lo hacemos en nuestro taller de mecanización industrial.
Cómo te ayudamos en Rosinach Industrial
La peletización es una de nuestras especialidades. En nuestro servicio de peletización industrial revisamos, reparamos y ajustamos prensas granuladoras, matrices y rodillos con técnicos propios, sin subcontratar. Como delegación oficial MABRIK, suministramos matrices, rodillos y recambios originales para todo tipo de peletizadoras, con la instalación y el servicio posventa incluidos.
Salimos desde Juneda (Lleida) con equipo y vehículos propios. Trabajamos en toda Cataluña, Aragón, Navarra, la Comunidad Valenciana, La Rioja y Soria, y hacemos proyectos planificados en el resto del Estado. También hacemos el montaje de líneas de peletización completas y la puesta en marcha.
¿Quieres que revisemos tu granuladora?
Si las matrices o los rodillos te duran menos que antes, si la prensa consume más o si el pellet ha perdido calidad, cuéntanos qué pasa y valoraremos el conjunto en tu planta. También puedes llamarnos al 655 432 581.